Meu nome é Murilo Barbosa, sou mecanico industrial a 20 anos.
A minha paixão por mecanica vem desde de molequinho, hoje tenho 43 anos e com muita experiencia dessa área maravilhosa, então decedi fazer algo bem bacana... compartilhar tudo que eu sei com vocês.
Novo MAXX Uniper combina freio pneumático de pistão único, menor emissão de partículas e manutenção simplificada
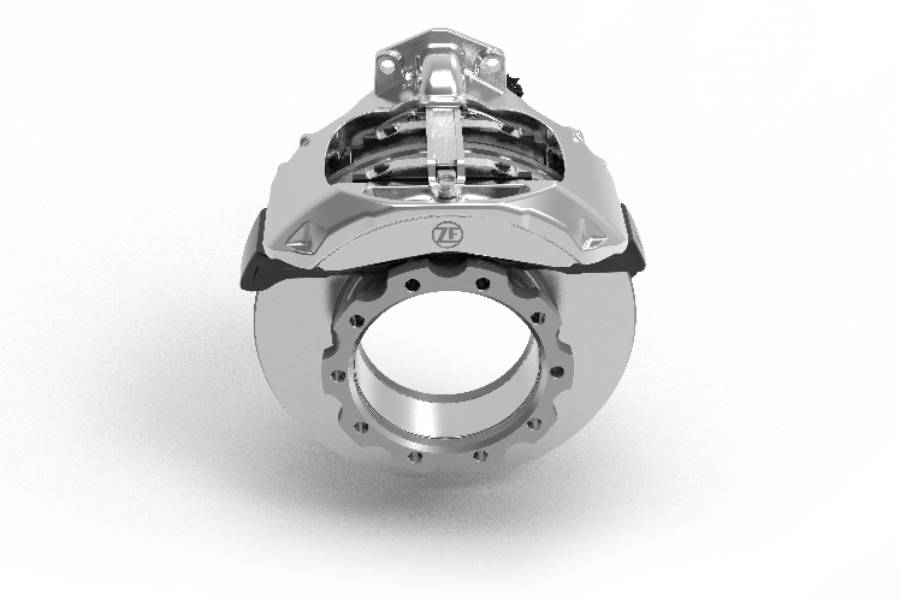
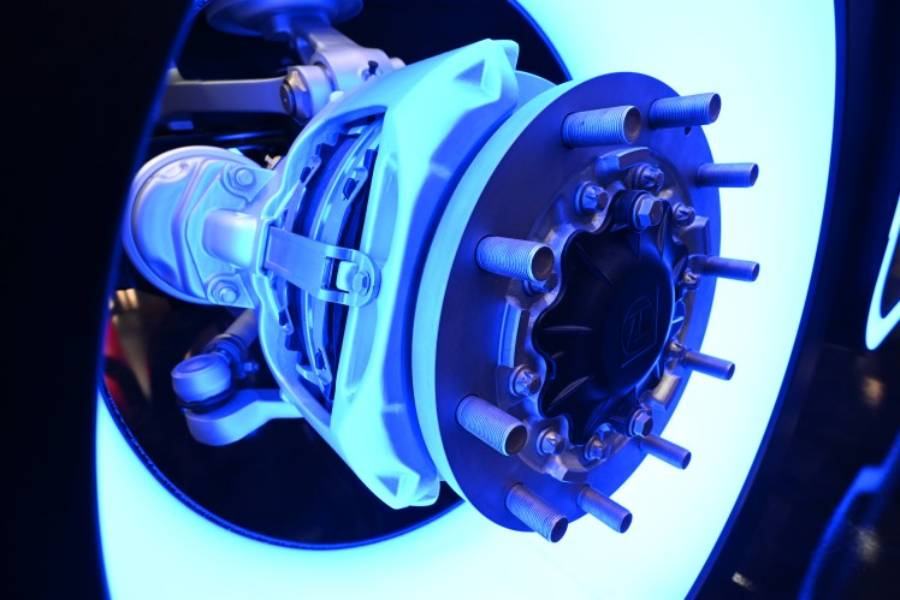
A ZF apresentou na IAA Transportation 2026 o MAXX Uniper, nova geração de seu freio a disco pneumático destinado a veículos comerciais pesados. O componente chega com uma tecnologia voltada à redução das emissões de partículas provenientes dos freios e foi desenvolvido para atender às futuras exigências da norma EURO 7.
Em conjunto com um rotor especialmente revestido, o sistema reduz em até 65% as emissões de partículas de freio. Além disso, a fabricante pontua que o conjunto mantém desempenho de frenagem consistente mesmo em condições de operação exigentes. A produção do novo freio está prevista para começar em 2027.
O MAXX Uniper é baseado na tecnologia de freio a disco pneumático de pistão único. Essa nova geração da plataforma MAXX oferece torque de frenagem de até 30.000 Nm. O sistema mantém o mecanismo de ajuste bidirecional, responsável por regular a folga de funcionamento entre a pastilha e o rotor.
Na prática, esse mecanismo contribui para manter o desgaste das pastilhas de maneira uniforme e reduz o risco de ajuste excessivo. O componente foi testado e validado em condições ambientais consideradas exigentes pela fabricante. Inclusive, o componente possui arquitetura compacta. Dessa forma, utiliza menos componentes. A proposta é contribuir para a confiabilidade do conjunto e facilitar os trabalhos de manutenção.
O novo suporte e o sistema de pastilhas também foram projetados para permitir uma substituição mais prática. Para os frotistas, a ZF ainda oferece a possibilidade de utilizar um sensor de desgaste contínuo plug-and-play.
Sensor de desgaste facilita manutenção
O sensor é substituível e não exige calibração. De acordo com a ZF, esse fator pode reduzir o trabalho necessário durante a manutenção e contribuir para aumentar a disponibilidade dos veículos. O conjunto conta ainda com uma vedação desenvolvida para proteger o freio contra sujeira e detritos, especialmente em operações nas quais os componentes ficam expostos a condições mais severas.
A arquitetura modular do MAXX Uniper permite às montadoras utilizar um mesmo conceito de freio a disco pneumático em diferentes plataformas e aplicações globais de veículos comerciais pesados. Assim, a solução busca diminuir a necessidade de adaptações entre diferentes projetos.
Além da aplicação em veículos convencionais, a tecnologia integra o portfólio da ZF voltado a sistemas de eixos para veículos comerciais híbridos e totalmente elétricos. A fabricante posiciona o novo freio como parte de uma estratégia para combinar redução de partículas, eletrificação e eficiência dos sistemas de chassi e transmissão. Por fim, a novidade segue em exposição até 20 de setembro na IAA Transportation 2026, na Alemanha.
Novos componentes atendem diversos modelos de Ford, Honda, Nissan, Renault e Toyota no mercado de reposição
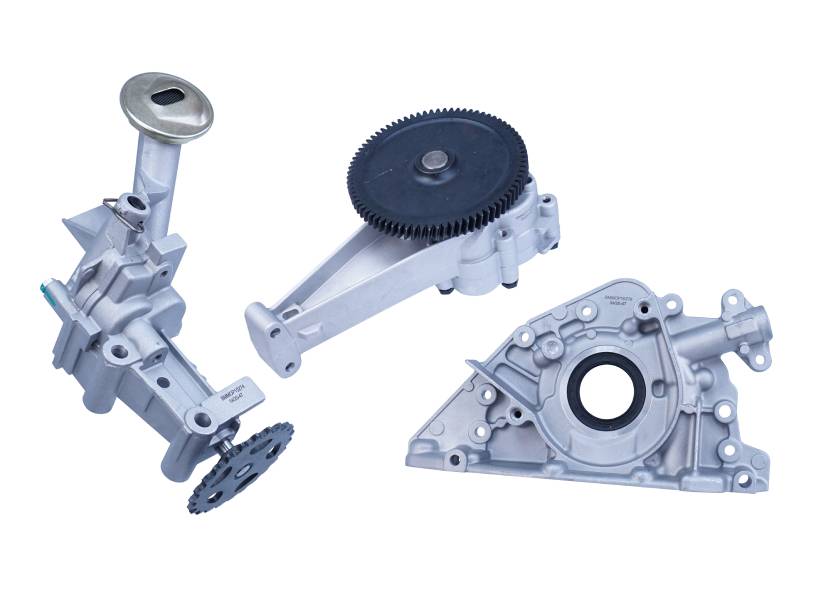
A Magneti Marelli ampliou sua linha de bombas de óleo com cinco novos códigos destinados a veículos de Ford, Honda, Nissan, Renault e Toyota. Segundo a fabricante, as aplicações contemplam uma frota circulante superior a dois milhões de veículos no Brasil.
Os novos códigos podem ser usados em modelos como Nissan Kicks, March e Versa; Honda Fit; Ford Ka, Ka+ e Ka sedan. Além disso, atendem também Toyota Etios, Etios Cross e Etios Sedan. Da linha Renault, os modelos contemplados com a novidade são Captur, Duster, Oroch, Sandero e Logan. Além da aplicação, a condição de funcionamento da bomba merece atenção, já que o componente é responsável por manter a lubrificação adequada das partes internas do motor.
A bomba de óleo mantém o fluxo contínuo do lubrificante entre os componentes internos do propulsor. Dessa forma, ajuda a reduzir o atrito entre as partes móveis, minimizar o desgaste prematuro e contribuir para o arrefecimento de componentes importantes do conjunto.
De acordo com os técnicos da Magneti Marelli, não há uma quilometragem específica definida para a substituição da peça. Entretanto, a recomendação é realizar a troca sempre que forem executados reparos ou substituições de componentes internos do motor.
Essa medida busca preservar a eficiência do sistema de lubrificação depois de uma intervenção no propulsor. Além disso, os novos componentes são desenvolvidos e homologados conforme os padrões originais de fabricação, utilizando materiais destinados a garantir a pressurização do sistema mesmo em condições severas de operação.
Outro ponto de atenção está nos sinais de possível falha. O acendimento da luz de pressão do óleo no painel e a presença de ruídos anormais vindos do motor estão entre os indícios que devem ser investigados. Nesses casos, a orientação é procurar uma oficina para realizar o diagnóstico do sistema e verificar a necessidade de substituição da bomba.
Confira os códigos
Os cinco novos códigos da linha de bombas de óleo da Magneti Marelli atendem aos seguintes veículos:
BMMOP10363: Nissan Kicks 1.6 16V (2016 a 2022), March 1.6 16V (2011 a 2021) e Versa 1.6 16V (2012 a 2021);
BMMOP10327: Toyota Etios 1.3 e 1.5 16V (2013 a 2016), Etios Sedan 1.5 16V (2012 a 2016) e Etios Cross 1.5 16V (2013 a 2016);
BMMOP10350: Renault Captur, Duster, Oroch e Sandero 1.6 16V (a partir de 2017) e Logan 1.6 16V (a partir de 2019);
BMMOP10007: Ford Ka, Ka Sedan e Ka+ 1.4 8V (2014 a 2021);
BMMOP10349: Honda Fit 1.4 8V (2003 a 2008) e Fit 1.4 16V (2008 a 2014).
As informações sobre os produtos estão disponíveis no catálogo eletrônico da Magneti Marelli para celulares iOS e Android e no site da marca.
Como processos, tecnologia e melhoria contínua transformam a rotina, a qualidade e a experiência do cliente
Por Mario Bandeira/ E-Scuderia Car Service
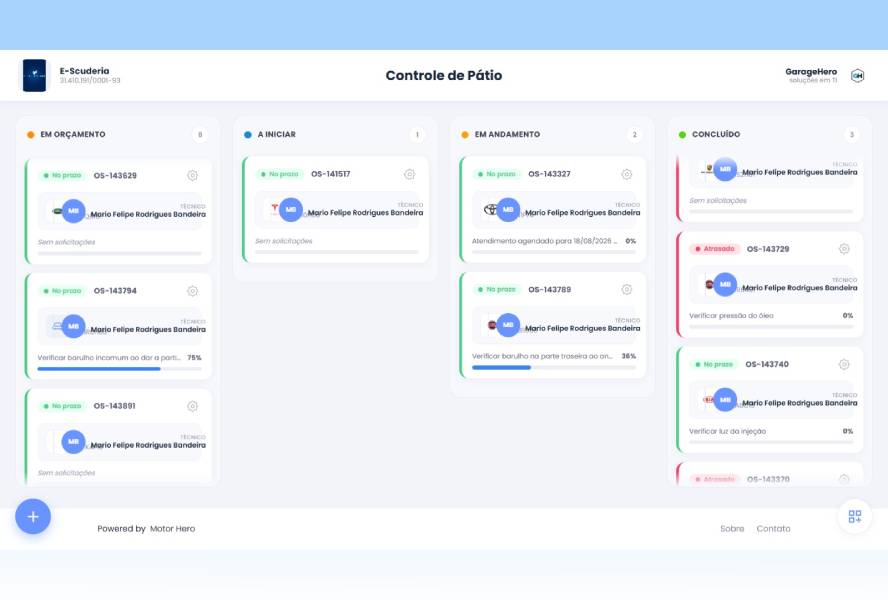
Gestão visual do pátio no Garagem Hero: em um único painel, a equipe acompanha os veículos em orçamento, a iniciar, em andamento e concluídos.
Quando se pensa em uma oficina mecânica, é natural imaginar elevadores, ferramentas, equipamentos de diagnóstico e carros sendo reparados. Mas existe uma ferramenta que não aparece na caixa do mecânico e que influencia diretamente o resultado do serviço: a gestão.
Uma oficina de alto desempenho não depende apenas de conhecimento técnico. Ela precisa de processos claros, informação acessível, organização, controle de qualidade e uma equipe que saiba exatamente o que deve acontecer em cada etapa.
Foi a partir dessa necessidade que passamos a trazer para o chão de oficina conceitos ligados ao Sistema Toyota de Produção, ao Lean Manufacturing, ao Kanban e ao 5S, combinando essas referências com soluções desenvolvidas a partir dos nossos próprios problemas do dia a dia.
A ideia nunca foi transformar a oficina em um ambiente burocrático. Pelo contrário: quanto melhor o processo, menos energia a equipe precisa gastar procurando informação, ferramenta ou peça – e mais tempo pode dedicar ao que realmente importa, que é diagnosticar e reparar bem.
Kanban digital: o pátio à vista de todos
Um dos exemplos mais visíveis está no controle de pátio. Utilizamos o sistema Garagem Hero como ferramenta de gestão visual. Em uma tela de aproximadamente 50 polegadas instalada na oficina, a equipe consegue enxergar rapidamente a situação dos veículos.
O painel separa as ordens de serviço em etapas como “Em orçamento”, “A iniciar”, “Em andamento” e “Concluído”. Isso parece simples, mas muda a dinâmica da operação. Em vez de depender de perguntas, recados ou memória, o fluxo fica visível. Se um veículo está parado aguardando alguma ação, isso aparece. Se já pode entrar em produção, também.
Essa lógica se aproxima do Kanban: tornar o trabalho visível, acompanhar o fluxo e reduzir gargalos. A tecnologia não substitui a conversa entre as pessoas, mas diminui o ruído e ajuda todos a enxergarem a mesma oficina ao mesmo tempo.
5S no mundo real: cada ferramenta tem endereço
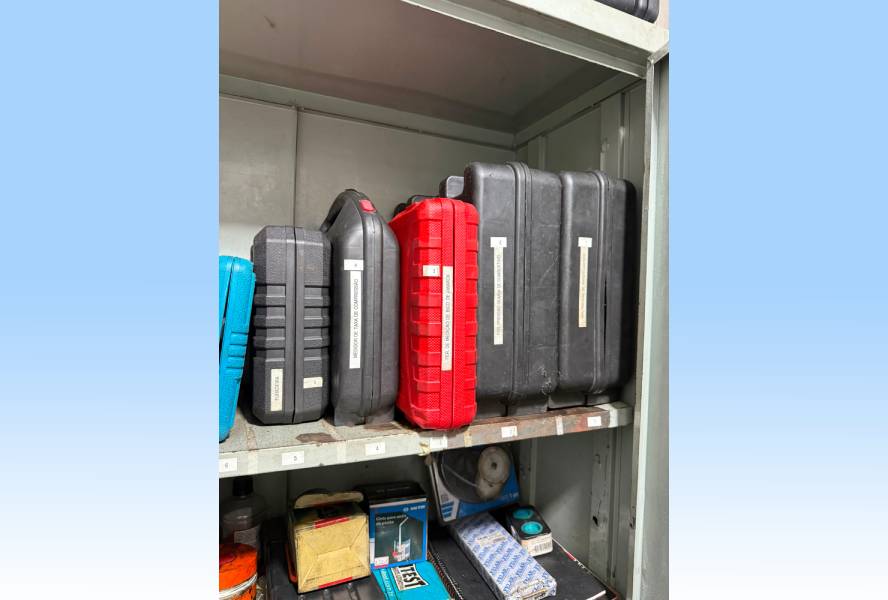
A gestão visual também aparece na organização das ferramentas de uso geral. As ferramentas são numeradas e cada número corresponde a uma posição definida na estante. Assim, o colaborador sabe onde buscar e, principalmente, onde devolver.
A solução criada na oicina foi numerar cada Caixa de ferramenta de uso coletivo e demarcar o número correspondente no armário com intuito de organizar e de ácil identiicação
A solução criada na oficina foi numerar cada Caixa de ferramenta de uso coletivo e demarcar o número correspondente no armário com intuito de organizar e de fácil identificação
É aí que o 5S deixa de ser uma teoria sobre limpeza e passa a fazer sentido no cotidiano. Separar o necessário, ordenar, manter o ambiente limpo, padronizar e criar disciplina reduz movimentos desnecessários, perda de tempo e extravios. Em uma oficina, alguns minutos procurando uma ferramenta parecem pouco; repetidos várias vezes por dia e por várias pessoas, tornam-se horas de produtividade desperdiçada. Organização, portanto, não é estética. É parte do processo produtivo.
Do check-in ao orçamento: o carro entra em um fluxo
O processo começa antes de o mecânico colocar a mão no veículo. No check-in, o recepcionista realiza uma inspeção visual com câmera 360 graus, registra as condições de chegada e verifica pontos como amassados, riscos e possíveis trincas no para-brisa, nível de combustível no painel do veículo. Também são instaladas proteções internas, como a capa de banco.
Depois, o veículo segue para o checklist técnico. No elevador, o mecânico verifica cerca de 60 itens. O objetivo é criar uma avaliação consistente, evitando que a análise dependa apenas da memória ou do hábito de cada profissional.
Com o checklist concluído, as informações seguem para o administrativo, que prepara o orçamento e o encaminha ao cliente. Quando há autorização, o técnico responsável recebe a relação dos serviços que deverão ser executados. É uma espécie de esteira de informação: recepção, inspeção, diagnóstico, orçamento, autorização e execução.
Nem todas as melhorias nascem de uma reunião ou de um manual. Algumas nascem de um dia em que alguma coisa simplesmente não funcionou como deveria.
Foi o que aconteceu quando recebemos duas Kia Sportage com aproximadamente um ano de diferença entre elas. Uma faria serviços relativamente simples, como troca de óleo e filtros. A outra tinha uma ordem de serviço mais extensa, envolvendo suspensão, freios e troca do óleo da transmissão, entre outros itens.
Depois das autorizações, as peças foram disponibilizadas para os técnicos. Como os veículos eram semelhantes e havia componentes de diferentes ordens de serviço circulando pela oficina, começou uma confusão: peças destinadas a uma Sportage acabaram sendo levadas para o box da outra. O problema foi identificado, mas deixou uma pergunta importante: como impedir que isso se repetisse?
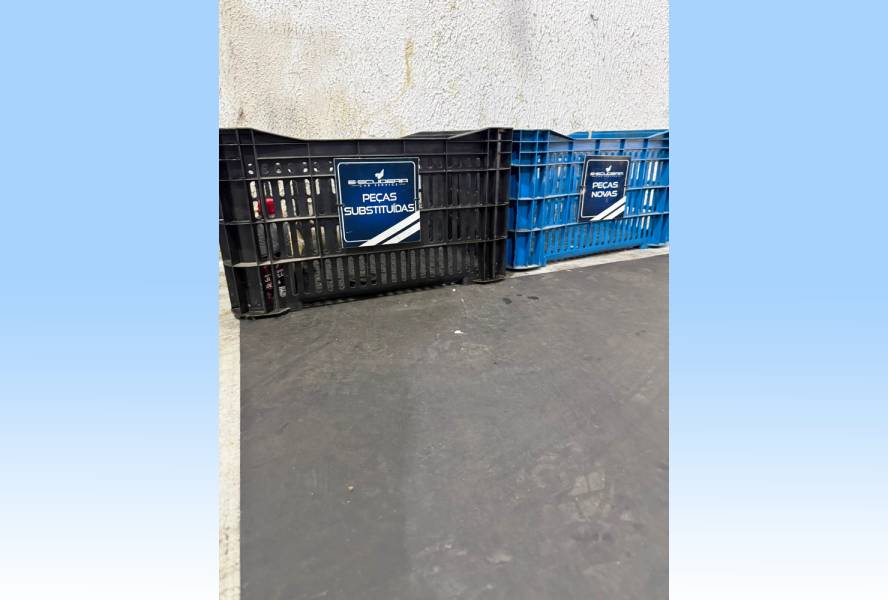
A solução criada na oficina: dois caixotes identificados por box – um para peças novas e outro exclusivamente para peças substituídas.
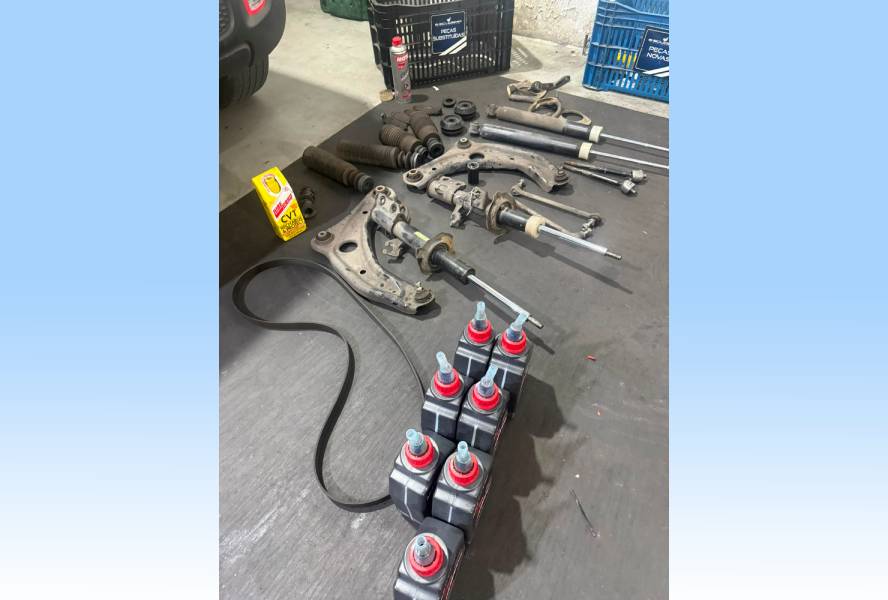
A resposta foi simples e acabou virando padrão. Cada box passou a contar com dois caixotes identificados: um destinado exclusivamente às peças novas daquele veículo e outro às peças que foram retiradas durante o reparo. A partir daí, as peças deixaram de ficar espalhadas ou circular sem uma referência clara.
A solução trouxe rastreabilidade, organização e uma espécie de barreira física contra a mistura entre ordens de serviço. Mais do que isso, mostrou algo que a filosofia Lean ensina muito bem: um erro observado com atenção pode revelar onde o processo precisa melhorar.
Ao final do serviço, as peças substituídas são reunidas e registradas. O procedimento facilita a conferência e aumenta a transparência na entrega ao cliente.
Quando o serviço termina, as peças substituídas são apresentadas ao cliente e fotografadas. Dessa forma, o caixote não serve apenas para organizar a produção; ele acompanha uma lógica de transparência. O cliente pode visualizar aquilo que foi removido do veículo, enquanto a oficina mantém um registro do trabalho realizado.
Hoje, olhar para esses dois caixotes pode dar a impressão de que sempre foi assim. Não foi. Eles existem porque um problema real foi transformado em aprendizado e, depois, em processo.
Check-out: qualidade antes da chave voltar ao cliente
Se o check-in funciona como a porta de entrada do processo, o check-out é a última barreira antes da entrega. Quando o reparo é concluído, um profissional realiza o controle de qualidade e confere se as reclamações que trouxeram o veículo à oficina foram efetivamente atendidas.
Também são verificados os níveis no cofre do motor, os procedimentos necessários no painel e outros pontos relacionados ao serviço executado. Entre os itens de segurança, há a conferência do aperto das rodas com torquímetro, seguindo a especificação aplicável ao veículo – em muitos dos procedimentos internos, 120 Nm é um valor de referência, mas o torque correto deve sempre respeitar a especificação do fabricante.
A intenção é simples: não considerar o carro pronto apenas porque o reparo terminou. Ele só está pronto quando o resultado foi conferido.
O cliente também entra no fluxo da informação
A gestão não precisa ficar escondida nos bastidores. Um dos recursos utilizados por meio do Garagem Hero é o QR Code associado ao veículo. A proposta é permitir que o proprietário tenha uma porta de acesso simples às informações de manutenção.
QR Code utilizado na comunicação com o cliente. Pelo acesso digital, o proprietário pode consultar informações vinculadas ao histórico de manutenção e acompanhar dados do veículo.
Ao apontar a câmera do celular para o código e realizar a identificação solicitada pelo sistema, o cliente consegue consultar informações do veículo e seu histórico de manutenções. O recurso também aproxima o cliente do andamento do serviço, trazendo mais visibilidade para aquilo que está acontecendo dentro da oficina.
Esse ponto é importante porque tecnologia, nesse contexto, não deve servir apenas para informatizar processos internos. Ela também pode melhorar a confiança. Quanto menos o cliente depende de mensagens soltas ou da memória para entender o histórico do próprio carro, mais clara se torna a relação com a oficina.
Lean Manufacturing: menos desperdício, mais valor
Quando observamos todas essas práticas em conjunto, fica mais fácil entender o Lean Manufacturing sem recorrer a definições complicadas. No chão de oficina, ser Lean significa combater aquilo que consome tempo, espaço e energia sem acrescentar valor ao serviço.
Procurar ferramenta é desperdício. Misturar peças de ordens de serviço é desperdício. Um carro ficar parado porque ninguém percebeu que o orçamento foi aprovado é desperdício. Refazer um serviço por falta de conferência também é desperdício.
O Kanban ajuda a visualizar o fluxo. O 5S organiza o ambiente. Os checklists reduzem variações. O check-out cria uma barreira de qualidade. E ferramentas como o 5W2H podem ser utilizadas quando uma melhoria precisa sair da conversa e virar plano de ação: o que será feito, por que, onde, quando, por quem, como e a que custo.
O mais importante, porém, é não transformar os nomes das ferramentas no objetivo. A ferramenta só tem valor quando resolve um problema real.
Reunião semanal: melhoria contínua precisa de conversa
Processos não se sustentam apenas com quadros, checklists e sistemas. Pessoas precisam entender o que está funcionando e o que precisa mudar. Por isso, as reuniões semanais de alinhamento têm um papel importante na rotina.
É o momento de discutir ocorrências, antecipar gargalos, compartilhar aprendizados e ajustar padrões. Um problema que aparece em um box pode ser uma lição para toda a equipe. Uma solução criada por um técnico pode se transformar em um novo procedimento.
Essa rotina se aproxima do princípio de melhoria contínua: não esperar uma grande mudança para evoluir. Melhorar um pouco, observar o resultado, padronizar aquilo que funciona e voltar a olhar para o processo.
Gestão que trabalha junto com a mecânica
No fim, talvez essa seja a principal mudança de visão: gestão de oficina não acontece apenas no escritório. Ela está na posição de uma ferramenta, no caixote que acompanha um carro, na tela que mostra o pátio, no checklist antes do orçamento, no torquímetro usado no controle de qualidade e na reunião em que um erro se transforma em aprendizado.
A tecnologia ajuda, os conceitos do Sistema Toyota oferecem referências valiosas e ferramentas como Kanban, 5S, Lean e 5W2H dão método. Mas cada oficina precisa observar a própria realidade e construir processos que façam sentido para a sua operação.
“Bons mecânicos resolvem problemas. Bons processos evitam que eles aconteçam.”
Gestão não é privilégio de oficina grande
O principal objetivo deste artigo é mostrar que gestão, qualidade e organização não são exclusividade de concessionárias, grandes redes ou oficinas premium. Muitas vezes, as melhorias mais eficientes não exigem grandes investimentos, mas sim observação, disciplina e vontade de mudar.
Um quadro bem-organizado, uma ferramenta no lugar certo, um checklist seguido por todos ou até dois simples caixotes podem transformar a rotina de uma oficina.
Qualidade não começa no tamanho da empresa nem no valor dos equipamentos. Começa na forma como enxergamos e organizamos nossos processos. E talvez esse seja o maior aprendizado: toda oficina, independentemente do seu tamanho, pode começar a melhorar hoje com aquilo que já tem.
Especialista Automotivo: Revolução dos Turbocompressores
Por Diego Riquero Tournier
No decorrer dos últimos anos, falando especificamente do período pós-pandemia, assistimos diversas declarações de montadoras, governos, e vários representantes do setor automotivo nacional e mundial falando sobre o processo de transição energética, que envolvia a descontinuidade da produção dos motores de combustão interna, migrando todos os novos projetos para a instalação definitiva dos sistemas de eletrificação veicular.
Atualmente, com um panorama um pouco mais claro, vemos que a grande maioria das montadoras decidiram continuar com o desenvolvimento de motores de combustão interna, seja para aplicações hibridas, ou para motores 100% a combustão.
Neste cenário, a eficiência energética das novas gerações de motores a combustão interna, estão no centro do desenvolvimento como pilar central de qualquer projeto, e dentro deste desafio, o sistema com maior potencial de ganho em termos de eficiência volumétrica e consequentemente eficiência energética, está representado pelos sistemas de sobrealimentação.
Para ser mais específico, entre todas as possibilidades de sistemas de sobre alimentação, a indústria automotiva optou claramente pela aplicação massiva de turbocompressores, seja para motores ciclo Diesel ou para motores ciclo Otto.
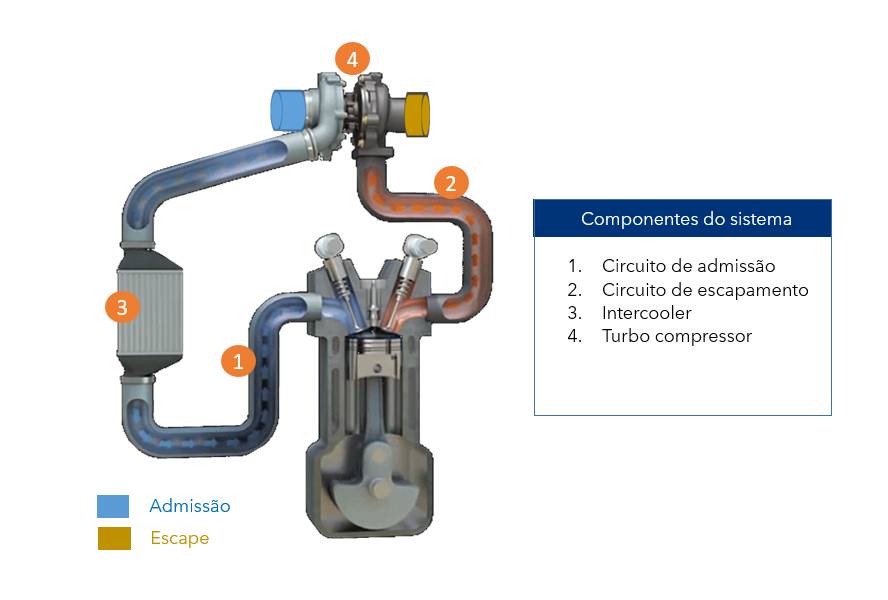
Visão esquemática de um motor a combustão interna com um sistema de turbocompressor.
O princípio de funcionamento de um turbo está baseado no aproveitamento da energia dos gases de escapamento, que impulsionam um rotor (turbina de escapamento), que por sua vez, mantem uma conexão solidária através de um eixo, com outro rotor localizado no lado oposto do conjunto, atuando como um rotor compressor.
Desta forma, o circuito de admissão recebe um fluxo de ar pressurizado (pressão positiva), depois de passar pelo rotor de compressão, incrementado sua pressão e velocidade, trazendo como resultado um ganho expressivo na capacidade de encher os cilindros do motor (eficiência volumétrica).
O efeito da compressão do ar de admissão dentro do turbo (4), incrementa significativamente sua temperatura, fator que prejudica o desempenho do turbo para geração de um fluxo de ar de admissão apto para uma combustão eficiente.
Por este motivo, os motores modernos incorporam um sistema de refrigeração do ar de admissão pressurizado (trocador de calor), conhecido com o nome de Intercooler; na média, a utilização de um Intercooler permite incrementar até em um 20% a eficiência volumétrica de um motor em condições de funcionamento especificas.
Vemos os componentes internos de um turbocompressor; a dinâmica de funcionamento inicia a partir da turbina de entrada radial (5), que é acelerada pelas pulsações do gás de escapamento, passando pelas galeria da carcaça quente (7), imprimindo um movimento no eixo central (8). Este eixo está conectado com o rotor impulsor (1), que desloca um volume de ar e será forçado a passar por um difusor (2), assim como posteriormente pela voluta (3), finalizando o percurso no compressor centrífugo (4), que liberará um fluxo de ar pressurizado para o sistema de admissão.
O desenho dos rotores (admissão e escapamento), levam em conta estudos da dinâmica dos fluidos; tanto nos condutos internos, que determinam a velocidade e pressão dos gases quanto no formato e ângulo de ataque do alabes (paletas) dos respectivos rotores.
A precisão de construção deste componente é extremamente elevada, já que um turbo moderno supera facilmente as 180 mil rpm, demandando um equilíbrio dinâmico (balanceamento) muito preciso.
As exigências de giro e temperatura, também desafiam ao sistema de lubrificação, que deve garantir um filme de óleo premente nos mancais do eixo (9), através de um sistema de lubrificação forçada.
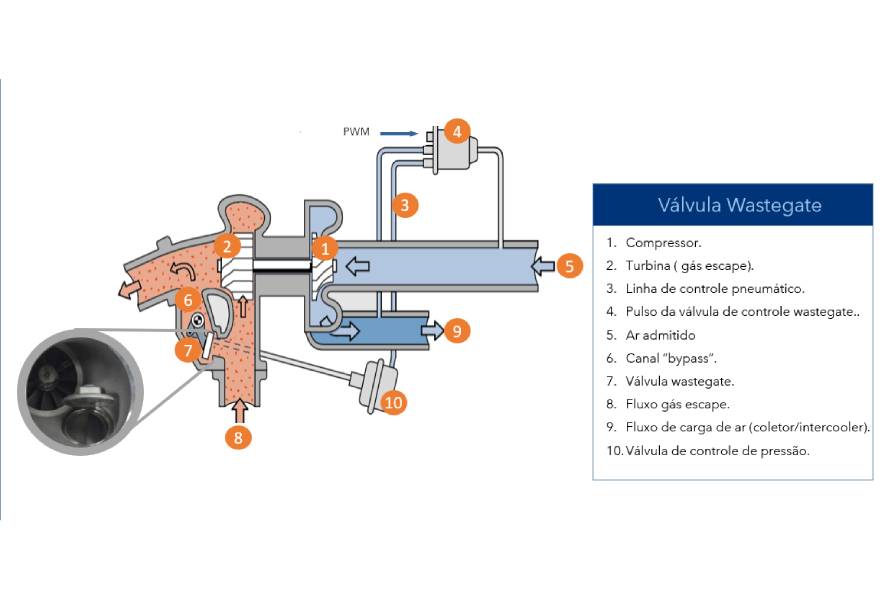
Sistema de regulagem de pressão pneumático com atuação de uma válvula Wastegate
Regulagem de pressão
O sistema de sobrealimentação por turbocompressor precisa incorporar algum dispositivo que permita regular a pressão gerada para o circuito de admissão, sob o risco de danificar componentes vitais do motor, como pistões, válvulas, cabeçote, entre outros.
Entre os sistema mais utilizados de regulagem de pressão do turbo se encontram:
– Regulagem de pressão por sistema pneumático
– Regulagem de pressão por atuador elétrico
O funcionamento está baseado na utilização da pressão positiva gerada pelo turbo na saída para o coletor de admissão (9), sendo esta, recolhida pela linha de pressão pneumática (3), e direcionada através de mangueiras de conexão até a válvula de controle (4).
A válvula de controle atua por meio de pulsos modulados PWM (Pulse-Width Modulation), definindo desta forma percentuais de ativação, permitindo derivar a pressão positiva até a válvula de controle de pressão (10), que atua como uma cápsula pneumática, que deslocará uma haste permitindo o movimento mecânico da válvula Wastegate (7).
Deste modo, a válvula Wastegate passará a atuar de maneira mecânica realizando um by-pass dos gases de escapamento, redirecionando esses gases por um caminho alternativo sem incidir na turbina dos gases de escapamento (2). Portanto, o impulso da turbina diminui drasticamente reduzindo as rotações e determinando a redução da compressão de ar no lado da admissão (menos pressão de turbo).
A regulagem via o acionamento pneumático é controlada através de um pulso PWM oferecendo simplicidade e versatilidade ao sistema.
Regulagem de pressão por atuador elétrico
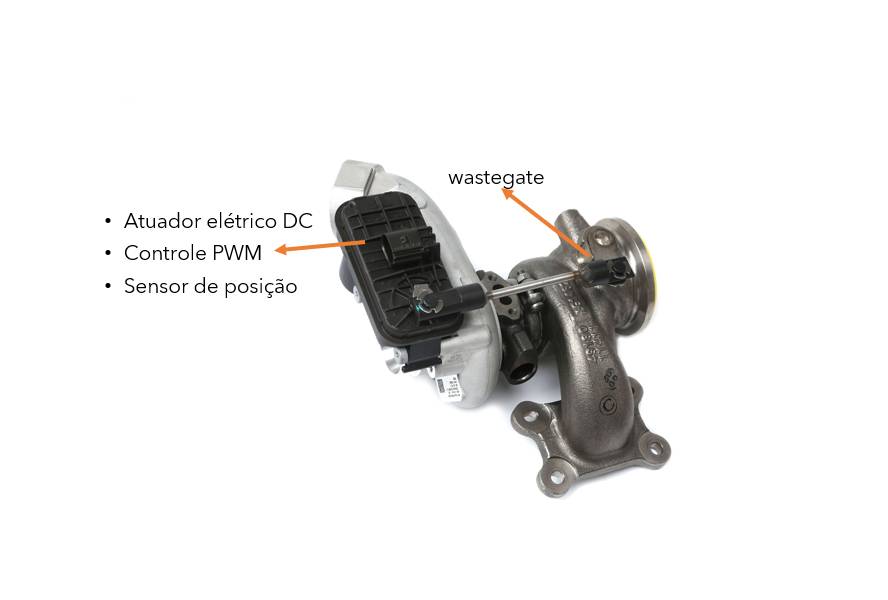
Dentro do mesmo conjunto de atuador é incorporado um sensor de posição para a medição do posicionamento mecânico em graus da válvula Wastegate.
Mediante o acionamento de um motor elétrico torna-se possível ampliar a gama de atuação da válvula Wastegate em termos de posicionamento e percentuais de atuação com extrema precisão.
Somado a isso, a incorporação do sensor de posicionamento permite a ECU contar com o posicionamento mecânico real da abertura da válvula Wastegate, permitindo criar diversas estratégias de funcionamento, assim como, informações de retorno para o software de diagnóstico da ECU.
Os turbos com atuador elétrico geralmente precisam receber ajustes eletrônicos (com scanner), quando forem realizadas intervenções técnicas e/ou substituição de componentes; desta forma, a ECU precisa registrar o posicionamento do atuador, e gravar esta nova informação nos parâmetros de funcionamento do veículo.
Novas gerações de Turbo
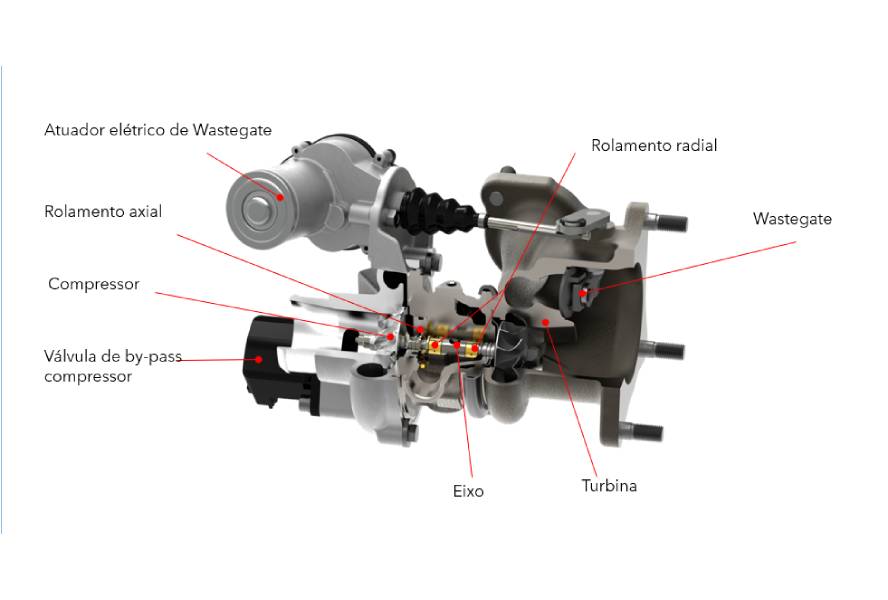
Com este novo dispositivo, a eletrônica passa a ter um controle tanto da turbina de escapamento (através da Wastegate) quanto do compressor de admissão com a válvula By-Pass do compressor.
Este novo atuador conta com a importante função de diminuir um problema caraterístico dos turbo compressores; o tempo de resposta (Turbo-Lag).
Este fenômeno da demora no tempo de resposta acontece quando o motor está em situações de desaceleração perde rotações e, consequentemente, o fluxo dos gases de escapamento diminuem sua capacidade de impulso para movimentar a turbina. Isto faz com que, no momento de uma nova aceleração, exista um retardo em tempo, até o turbo compressor conseguir atingir novamente um número de rotações suficiente para gerar pressão.
Neste momento, a incorporação deste novo dispositivo (Válvula By-Pass do compressor), somado a uma estratégia de funcionamento controlada pela ECU, tem a função de compensar a velocidade do ar de admissão, melhorando o tempo de resposta além de contribuir com a regulagem da pressão gerada pelo turbo.
Ao igual que com o atuador eletrônico da Wastegate, a válvula de By-Pass do compressor, precisa de ajustes eletrônicos a serem realizados via scanner em caso de intervenções e/ou substituição do componentes.
Substituição da peça exige inspeção de cilindros de roda, molas, reguladores e tambor para evitar falhas no sistema de freio
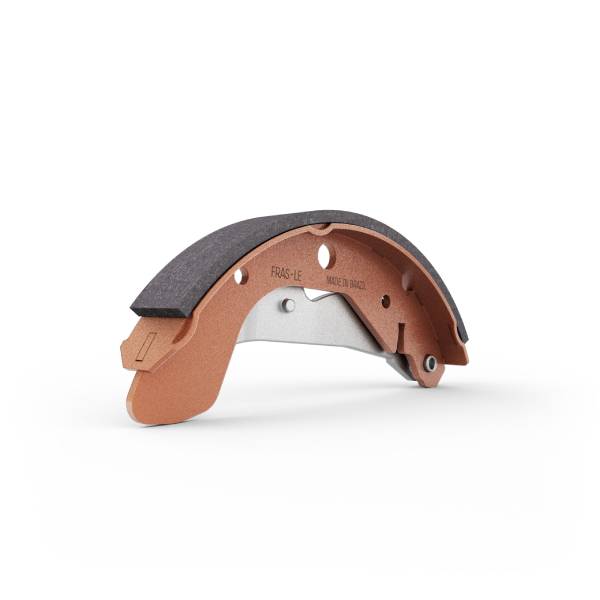
A troca das sapatas de freio pode parecer uma manutenção simples, mas a substituição da peça sem a avaliação de outros componentes pode comprometer o funcionamento do sistema. Por isso, a revisão deve incluir todo o conjunto do freio a tambor, especialmente itens periféricos que influenciam diretamente no desempenho da frenagem.
Comumente utilizadas no eixo traseiro de automóveis, utilitários, veículos comerciais leves e picapes equipados com freio a tambor, as sapatas são peças metálicas de formato curvilíneo revestidas por uma camada de material de atrito, chamada lona de freio. Quando o motorista aciona o pedal, a pressão hidráulica atua sobre o cilindro de roda, que empurra as sapatas contra a parte interna do tambor.
Thiago Artencio, consultor de assistência técnica das Fras-le, conta que ao entrar em contato com a parede interna do tambor em rotação, o atrito gerado reduz a velocidade das rodas até o veículo parar.
De acordo com o especialista, trocar somente as sapatas não é suficiente para assegurar o funcionamento adequado do conjunto. Durante o serviço, é necessário verificar as condições dos cilindros de roda, incluindo possíveis vazamentos e travamentos dos êmbolos.
O kit de molas e os reguladores também precisam ser avaliados. As molas, por exemplo, são responsáveis pelo retorno das sapatas após a frenagem. Quando estão desgastadas, perdem força, provocam desgaste prematuro do material de atrito e contribuem até para o superaquecimento do sistema.
Já os reguladores podem apresentar oxidação e travamento. Nesse caso, o ajuste das sapatas fica comprometido e o pedal pode apresentar altura inadequada. Thiago explica que a substituição das sapatas exige um olhar atento para todo o conjunto, pois negligenciar componentes periféricos pode originar falhas prematuras no sistema.
Tambor de freio também deve entrar na revisão
E na hora da manutenção, o condutor também deve se atentar ao tambor de freio. A instalação de sapatas novas em um tambor ovalizado, com sulcos profundos ou que tenha ultrapassado o diâmetro máximo determinado pelo fabricante pode prejudicar o assentamento correto do material de atrito.
Por isso, a recomendação técnica é medir o diâmetro interno do tambor com equipamento adequado e comparar o resultado com as especificações do fabricante.
Além disso, a escolha das peças também interfere no resultado do reparo. O especialista recomenda utilizar componentes de fabricantes reconhecidos e produzidos sob padrões rigorosos de qualidade. A geometria correta da sapata e o coeficiente de atrito adequado das lonas são fatores importantes para o funcionamento do conjunto.
Com todos os componentes dentro das condições especificadas, a manutenção tende a proporcionar assentamento mais rápido das sapatas e frenagens progressivas. A inspeção completa também ajuda a reduzir o risco de retornos à oficina causados por ruídos indesejados ou perda de desempenho.
Centro de Desmontagem Veicular em Osasco recuperou mais de 20 mil peças e deu destinação adequada a materiais e fluidos automotivos
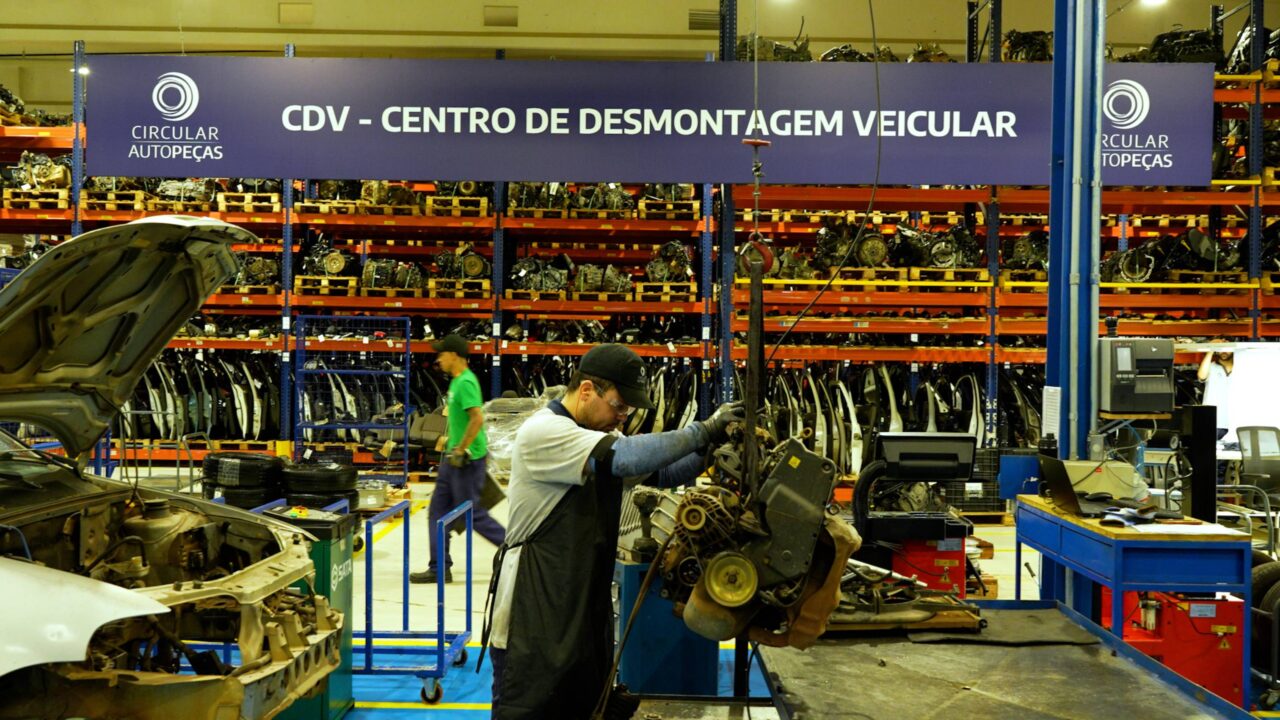
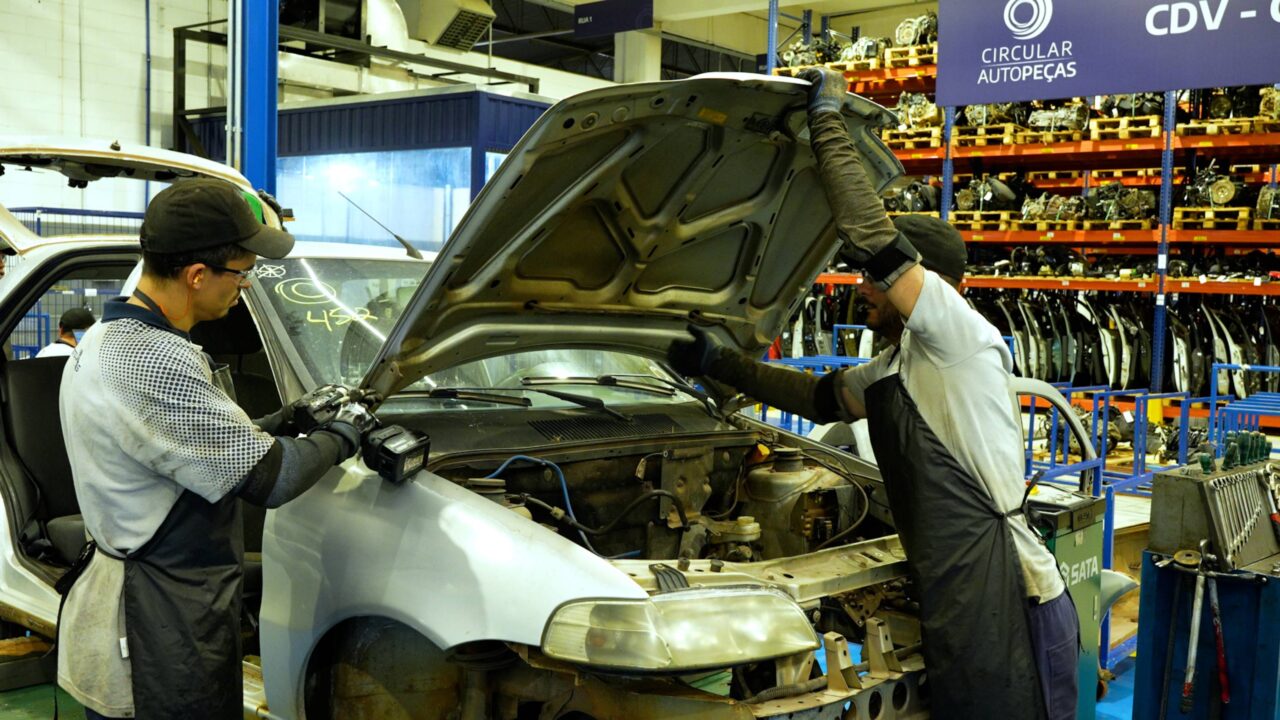
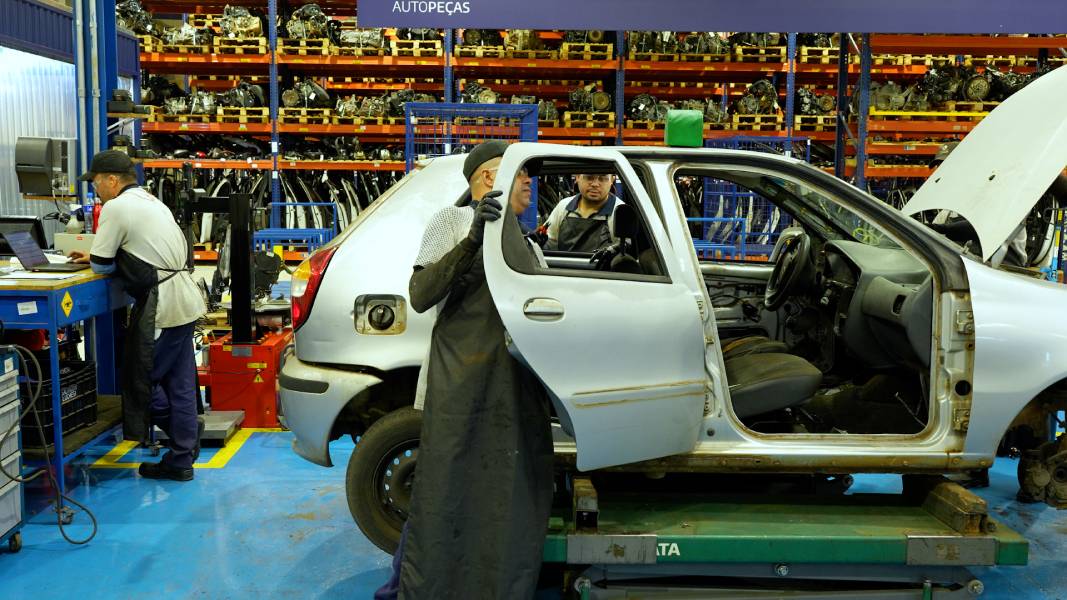
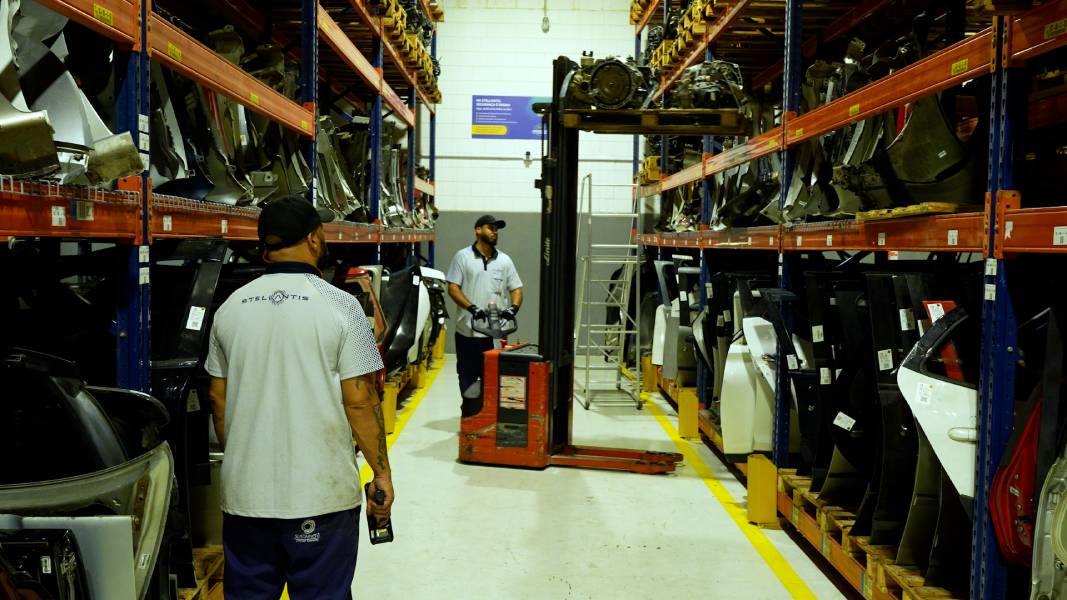
A Stellantis está celebrando um ano de funcionamento do Centro de Desmontagem Veicular Circular AutoPeças de Osasco, SP. A instalação ajudou o conglomerado a ampliar sua atuação em Economia Circular no Brasil, já desmontou 1.150 veículos e recuperou mais de 20 mil peças para comercialização.
A unidade é a primeira estrutura própria de uma montadora dedicada ao desmonte legal e rastreável de veículos na América do Sul. Além da reutilização de componentes, a operação contempla a reciclagem de materiais e a destinação ambientalmente adequada dos resíduos.
Durante os primeiros 12 meses, mais de 11 mil componentes reutilizados foram vendidos. Segundo a Stellantis, os números indicam uma aceitação crescente do mercado por peças que combinam reutilização, segurança e custo mais acessível.
Outro ponto importante está no impacto ambiental da operação. Aproximadamente 862 toneladas de materiais receberam destinação adequada no período, assim como quase 14 mil litros de fluidos automotivos.
Entre os resíduos líquidos, mais de 4.600 litros de óleo automotivo e cerca de 1.830 litros de fluido de arrefecimento tiveram o destino correto. Essa medida contribui para evitar os impactos ambientais associados ao descarte inadequado desses produtos.
De acordo com a empresa, o reaproveitamento de componentes pode reduzir em até 80% o consumo de matérias-primas. Além disso, é capaz de evitar até 50% das emissões de CO² em comparação com peças novas equivalentes. Inclusive, o CDV tem capacidade para desmontar até oito mil veículos anualmente.
Estratégia inclui remanufatura e recondicionamento
O Centro de Desmontagem Veicular integra a estratégia global de Economia Circular da Stellantis, que está presente na América do Sul desde 2023. A iniciativa é baseada nos chamados 4Rs: Remanufatura, Reparo, Reuso e Reciclagem.
Na região, as ações estão reunidas sob a marca Circular AutoPeças, que atualmente possui mais de 500 componentes no portfólio, incluindo peças remanufaturadas, reparadas e reutilizadas.
O ecossistema também conta com o Centro de Recondicionamento Veicular (CRV), em Betim (MG). Em pouco mais de três anos de operação, a unidade já recondicionou mais de 500 veículos. Recentemente, a empresa lançou a linha de lubrificantes sustentáveis Motul NGEN Circular AutoPeças, desenvolvida em parceria com a Motul e a Lwart.
Por fim, a Stellantis pretende ampliar a disponibilidade de peças reutilizadas, fortalecer as operações de remanufatura e recondicionamento e expandir os canais de comercialização com o passar dos anos.
Tecnologia ajuda a reduzir vibrações entre pastilha e disco e também pode diminuir a transmissão de calor para a pinça
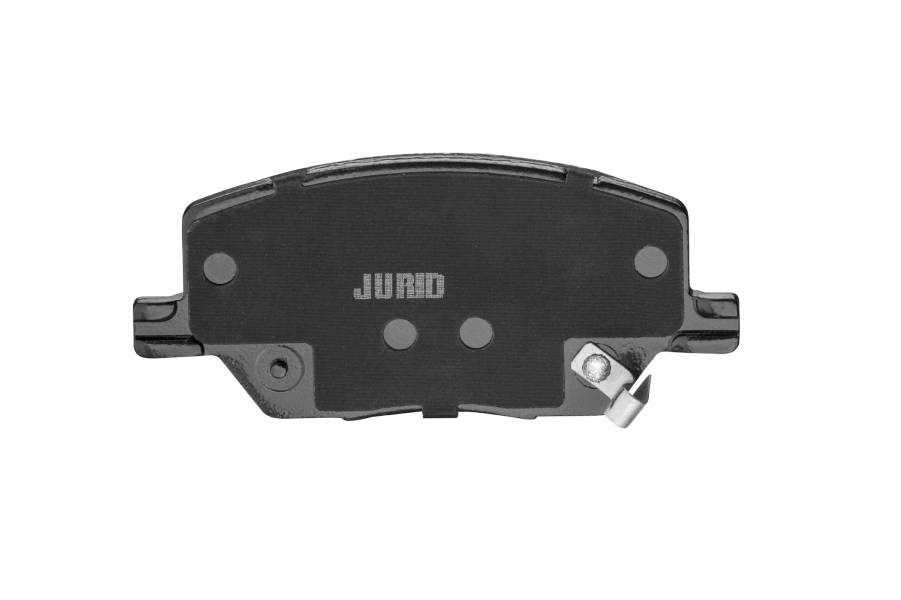
O ruído durante a frenagem nem sempre indica um defeito grave no sistema de freio, mas pode ser um sinal de que há vibrações ocorrendo entre a pastilha e o disco. Com o intuito de reduzir esse incômodo, algumas pastilhas de freio são equipadas com uma placa antirruído, componente que atua justamente na absorção e atenuação dessas vibrações.
A tecnologia é formada, normalmente, por uma placa metálica fixada à chapa da pastilha. O componente pode reunir aço laminado, uma camada de pintura de amortecimento e revestimento emborrachado. Dessa forma, cria-se uma barreira entre a pastilha e a pinça, reduz a transmissão das vibrações e até ajuda a diminuir os ruídos durante a frenagem.
De acordo com Ana Paola Sartori, gerente de operações da Jurid, a presença da placa antirruído não modifica a composição do material de atrito da pastilha nem altera seu desempenho. A executiva comenta que a pastilha com antirruído pode ser aplicada em qualquer veículo, desde que a especificação seja compatível com o sistema de freio do carro.
A placa é considerada um acessório e pode ser utilizada em pastilhas que contam ou não com sistema de alerta de desgaste. Atualmente, existem dois tipos principais de aviso sobre o fim da vida útil da peça. O sensor eletrônico aciona uma luz no painel quando a pastilha atinge o limite de desgaste. Já o sensor mecânico produz um ruído característico para indicar que chegou o momento da substituição.
Além de ajudar no controle das vibrações, a placa antirruído também contribui para reduzir a transmissão de calor da pastilha para a pinça e outros componentes do sistema de freio. Inclusive, a empresa pontua que a aplicação de um lubrificante cerâmico entre a placa e a pinça pode complementar a ação do componente e ajudar na redução de ruídos e vibrações.
Barulho na frenagem pode ter outras causas
A Jurid revela que a placa antirruído vai exercer sua função independentemente do nível de desgaste da pastilha. Todavia, o surgimento de ruídos pode estar relacionado a outros problemas.
Discos desgastados ou em más condições e componentes com movimentação inadequada e matérias-primas de baixa qualidade no material de atrito podem contribuir para o surgimento de barulhos. Por fim, Ana Paola conta que se o motorista perceber um comportamento diferente no sistema de freio, ele precisa fazer uma revisão completa do conjunto em uma oficina de confiança.
 Leia a edição da Revista O Mecânico completa
 Acesse vídeos de procedimentos no nosso YouTube
 Para quem vive de mecânica, siga no Insta: @revistaomecanico

 Faça o download gratuito
 Leia a edição da
 Acesse vídeos de procedimentos
 Para quem vive de mecânica, siga no Insta: